Product Guides
Furniture Frame Plywood: BB/CC vs CDX Grade Specifications for Importers
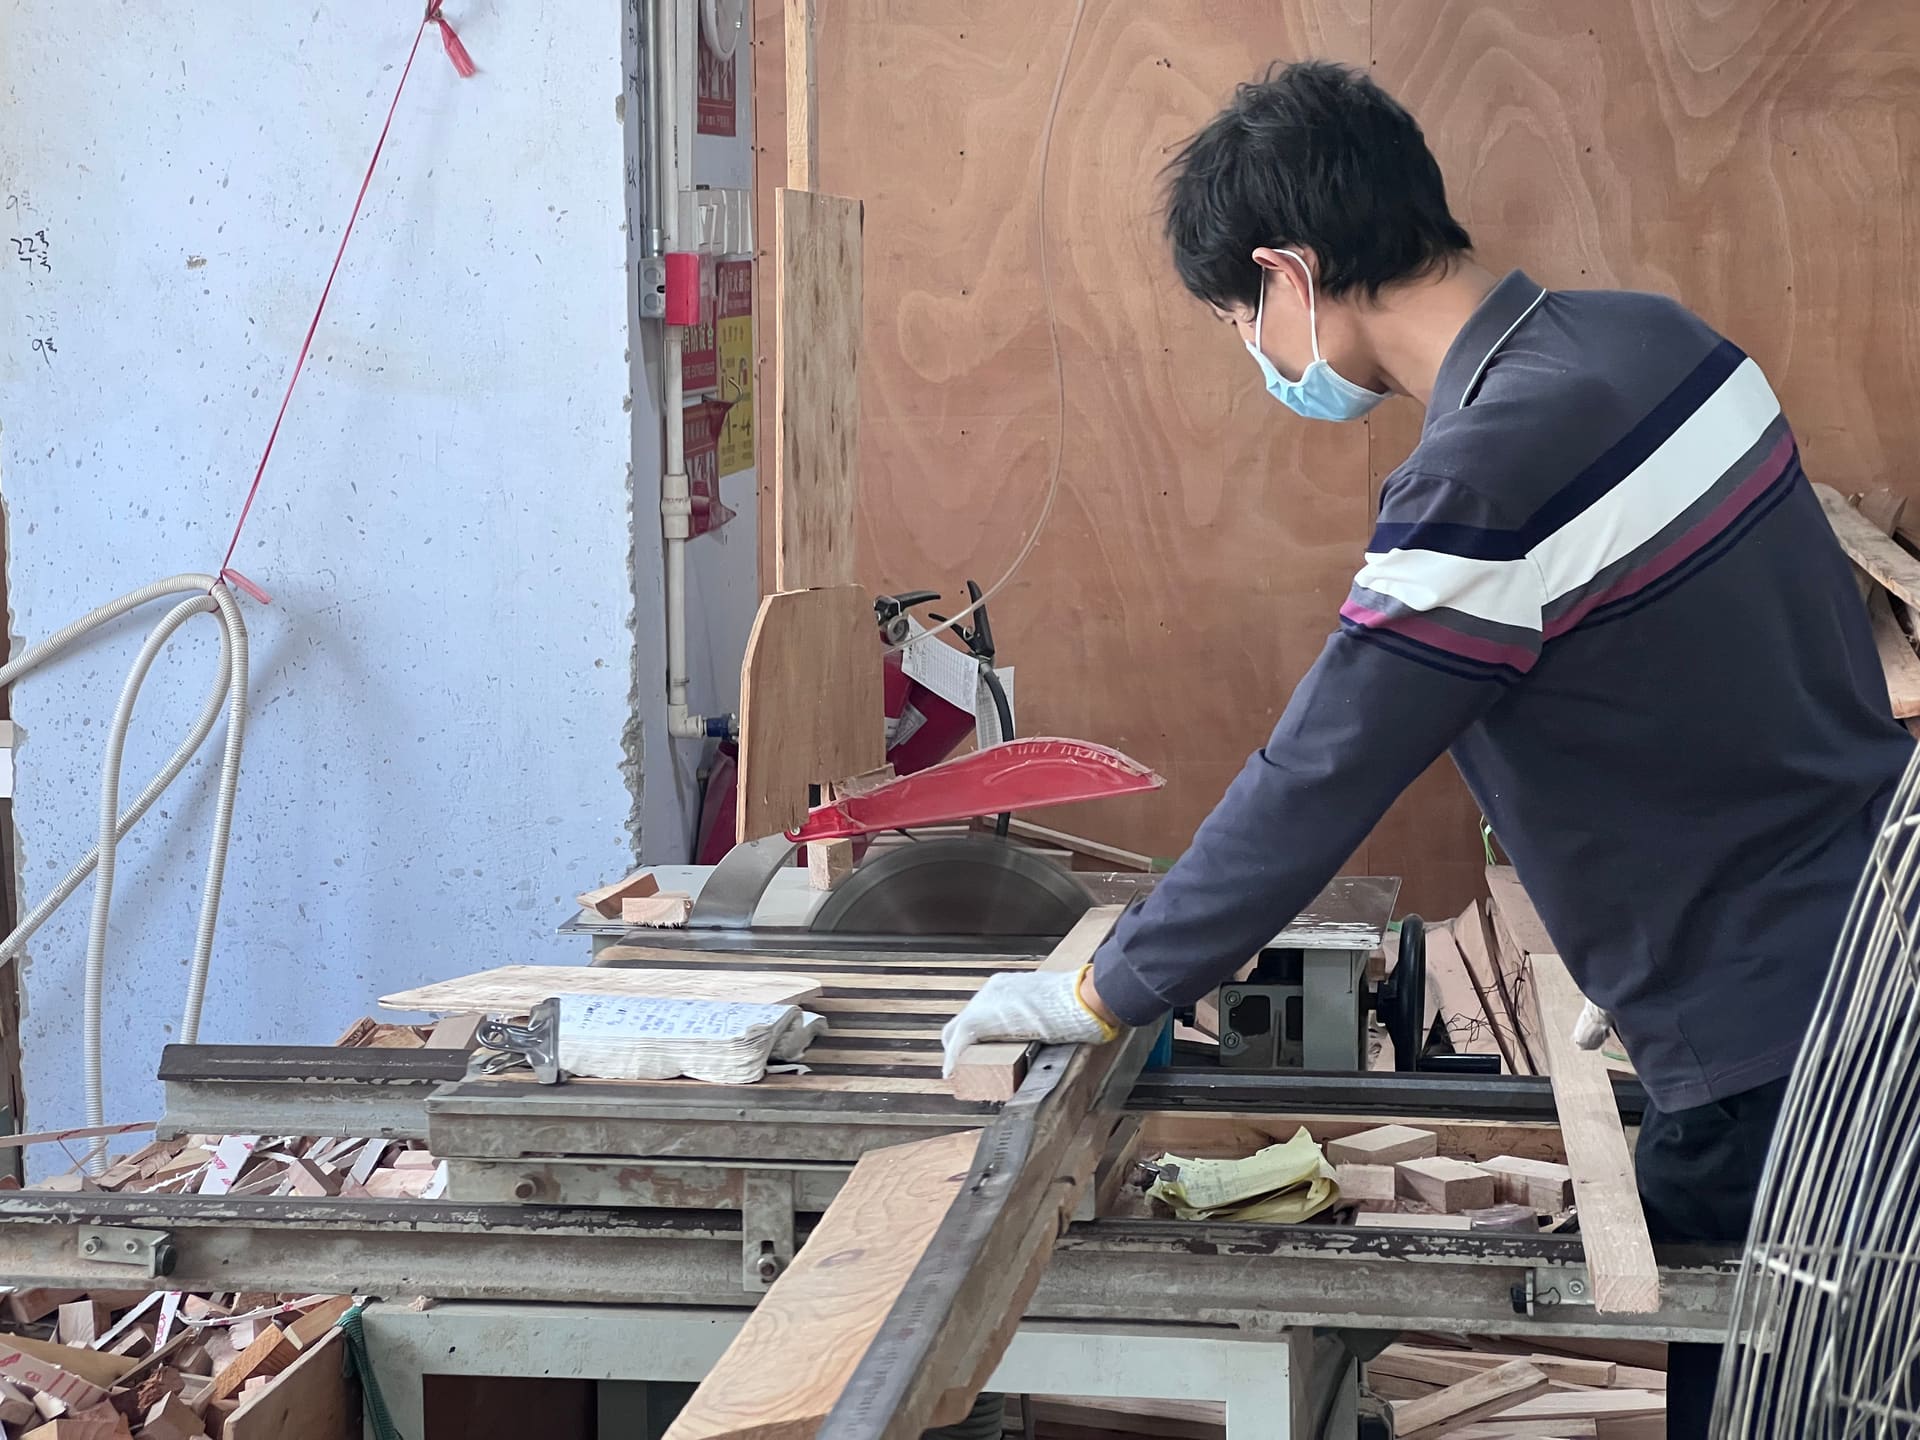
Plywood grade codes on factory quotes look like alphabet soup, but BB/CC vs CDX determines whether a sofa frame survives a decade
La partie visible d'une chaise de table — le rembourrage, la finition des pieds, la garniture — est ce à quoi le visiteur du showroom réagit. La partie qui détermine si la chaise survit à un restaurant de 200 couverts est cachée sous le rembourrage. C'est la coque de siège : la surface porteuse sur laquelle l'utilisateur s'assoit réellement. Quatre matériaux dominent le marché contractuel, et choisir entre eux n'est pas une question de préférence. C'est une question d'adéquation entre le comportement mécanique de la coque et l'environnement d'usage.
Chaque fois qu'un utilisateur s'assied, se lève, déplace son poids ou se penche en arrière, la coque de siège absorbe la charge et la redistribue vers le châssis et les pieds. Au fil de milliers de cycles, la coque conserve sa forme ou se fatigue. Une coque qui fléchit de façon permanente sous charge développe un affaissement visible ; une coque qui devient cassante sous les UV et la chaleur se fissure aux concentrations de contraintes ; une coque qui absorbe l'humidité se déforme et bascule. Le rembourrage masque la défaillance précoce, mais au bout de dix mois l'utilisateur la ressent. Spécifier le matériau de la coque est donc la décision d'ingénierie la plus conséquente dans l'approvisionnement de chaises de table contractuelles.
Les coques en contreplaqué moulé sont formées à partir de fines feuilles de hêtre ou de bouleau, collées sous chaleur et pression en une courbe composée qui répartit la charge sur la surface du siège. Le matériau est dimensionnellement stable, réparable, et accepte directement les agrafes de rembourrage. Une coque en contreplaqué bien moulée, notée pour une charge statique de 120 kg et 40 000 cycles de fatigue, couvre la plupart des environnements hôtellerie.
Le mode de défaillance est le délaminage. Si l'adhésif de feuille est sous-spécifié ou si la pression de moulage est inconstante, les plis se séparent sous fatigue, et la séparation est invisible sous le rembourrage jusqu'à l'effondrement du siège. Spécifiez l'essence de la feuille (hêtre ou bouleau), le nombre de plis (généralement sept à neuf), l'adhésif (urée-formaldéhyde résistant à l'humidité ou phénolique), et l'objectif de cycles de fatigue. Une coque en contreplaqué sans nombre de plis ni spécification d'adhésif est une coque qu'une usine peut déclasser silencieusement.
Les coques en polypropylène moulé par injection sont le standard dans l'hôtellerie haut volume et la restauration contractuelle. Le PP est léger, dimensionnellement stable, insensible à l'humidité, et disponible dans toutes les courbes composées qu'un moule peut produire. Une épaisseur de paroi de 3 mm à 5 mm renforcée par des nervures supporte aisément une charge statique de 150 kg, et le matériau fléchit plutôt qu'il ne se fracture sous impact — une propriété critique dans les environnements où les chaises sont empilées, traînées et renversées.
Le mode de défaillance est l'fragilisation par UV et le fluage. Le PP exposé à un ensoleillement prolongé devient cassant, et une coque qui a survécu à dix mille cycles en intérieur peut se fissurer à l'extérieur. Le PP flue également sous charge soutenue — une chaise chargée laissée dans une camionnette chaude pendant le transport peut développer une déformation permanente. Spécifiez des stabilisateurs UV pour toute application extérieure ou exposée au soleil, et spécifiez un grade renforcé à la fibre de verre (PP-GF20, 20 pour cent de fibre de verre) pour un usage contractuel à forte charge. Le PP non renforcé est acceptable pour l'résidentiel et l'hôtellerie légère ; le PP renforcé est le plancher pour le contractuel sérieux.
Les coques en plastique renforcé de fibre de verre (FRP) sont moulées à partir d'un mat de fibre de verre saturé de résine, produisant une coque rigide à haute raideur qui supporte les charges les plus lourdes et l'usage le plus agressif. Une coque FRP notée pour une charge statique de 200 kg et 60 000 cycles de fatigue est typique pour les auditoriums, transports et environnements de restauration contractuelle lourde où la chaise est en occupation continue.
Le mode de défaillance est la fissuration de la résine aux concentrations de contraintes et la crazing du gelcoat. La coque ne se rompt pas de manière catastrophique ; elle développe des microfissures qui se propagent sous fatigue. La qualité varie énormément avec le drapage — le nombre de couches de verre, le type de résine (isophtalique, orthophtalique, ester vinylique), et l'orientation des fibres. Spécifiez le poids de verre par mètre carré, le type de résine, et le programme de drapage. Une usine qui dit « coque fibre de verre » sans nommer le drapage cite une classe de matériau, pas une spécification.
Un siège sculpté en bois massif — une planche unique de hêtre, frêne ou chêne contournée au corps — est le siège traditionnel de chaise de table. Il est esthétique, réparable, et durable en usage résidentiel et contractuel léger. Dans les environnements contractuels lourds, le mode de défaillance est le fendage le long du fil à la courbure de la selle et le gauchissement dû aux cycles d'humidité dans les cuisines et patios. Les sièges en bois massif exigent une spécification d'essence (hêtre séché en étuve, humidité inférieure à 12 pour cent), l'orientation du fil, et un objectif de cycles de fatigue bien inférieur à celui des coques plastiques contractuelles.
Spécifier au-dessus de l'environnement d'usage ajoute un coût dont le projet n'a pas besoin ; spécifier en dessous garantit une défaillance sur le terrain dès le premier cycle contractuel.
La spécification de la coque de siège devrait nommer le grade du matériau, pas seulement la famille de matériau. « Contreplaqué moulé » est incomplet ; « hêtre 9 plis, adhésif phénolique, 120 kg statique, 40 000 cycles de fatigue selon EN 16139 L2 » est une spécification. « Polypropylène » est incomplet ; « PP-GF20, paroi 4 mm, stabilisé UV, 150 kg statique, 50 000 cycles » est une spécification. L'usine cote alors sur une cible fixe plutôt que sur sa propre interprétation préférée optimisée en coût.
Associez une méthode de vérification à chaque champ. Nombre de plis du contreplaqué vérifié par échantillon en coupe à la selle. Grade PP vérifié par rapport d'essai matériau du fournisseur de résine. Drapage FRP vérifié par essai de brûlage sur échantillon. Une spécification qui ne peut être vérifiée est une spécification qu'une usine finira par éroder, et la coque de siège — cachée, porteuse, critique en fatigue — est précisément l'endroit où l'érosion est la plus coûteuse à découvrir.
Plywood grade codes on factory quotes look like alphabet soup, but BB/CC vs CDX determines whether a sofa frame survives a decade
Two factories quote the same three-seater in full-grain leather and the prices differ by double digits. Before assuming one is pad
A field-tested guide to identifying, verifying, and qualifying furniture source factories in China. From distinguishing real facto
SCANNEZ POUR AJOUTER NOTRE WECHAT
Leave a Comment